一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
企业难处:
蒸溜生产加工、厌氧发酵池等区域性VOCs(无水乙醇、酯类、加硫氢)酸度不合格,异味刺鼻异味;
生态环保检验的频繁,要面对处罚金危害性;
传统的活力性炭物理吸附代价高,调整期限短,运营各种压力较大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预治理阶段性:
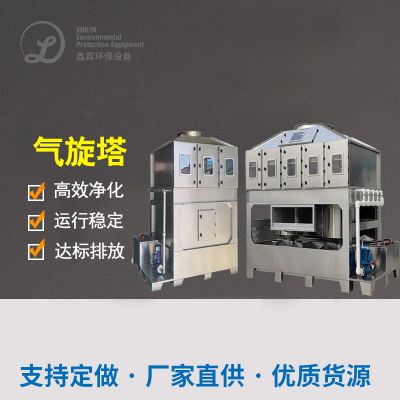
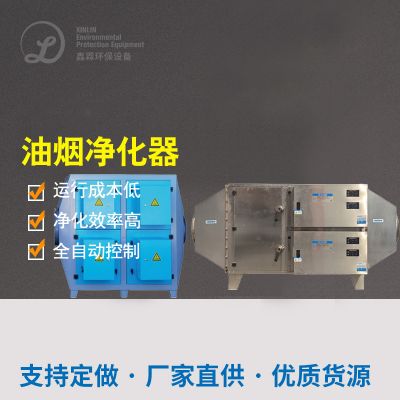
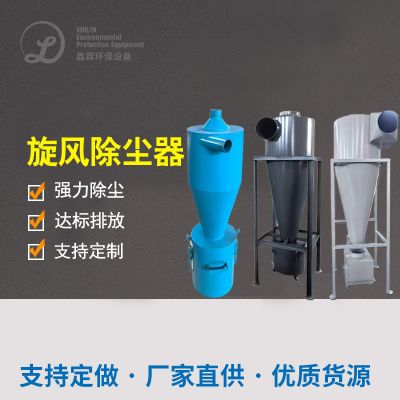
飓风除尘器+人体静电气体吸附:洗去废气排放在大中城市颗粒状煤尘及油分。
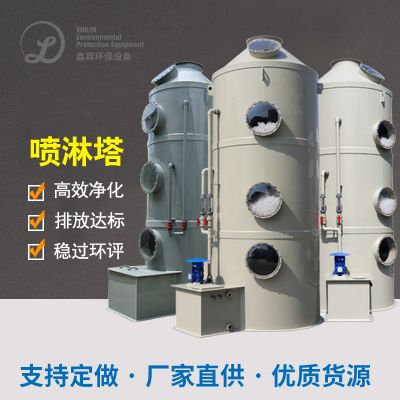
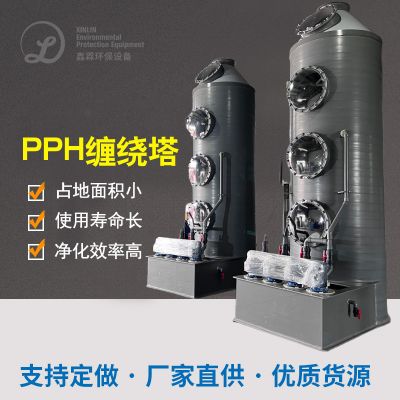
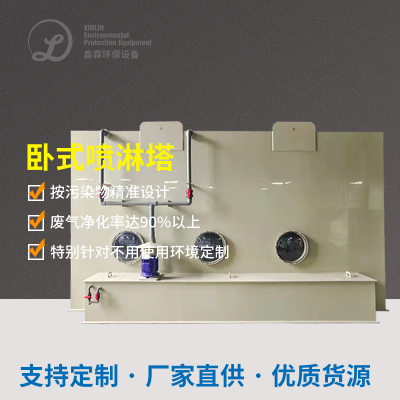
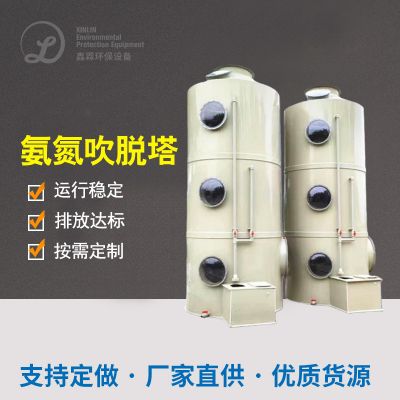
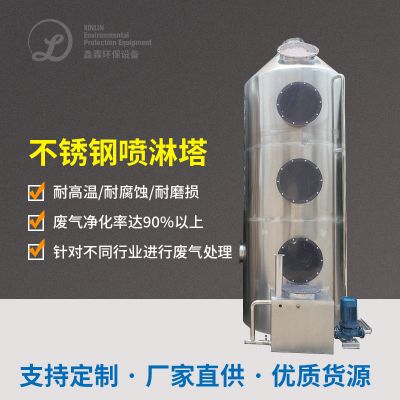
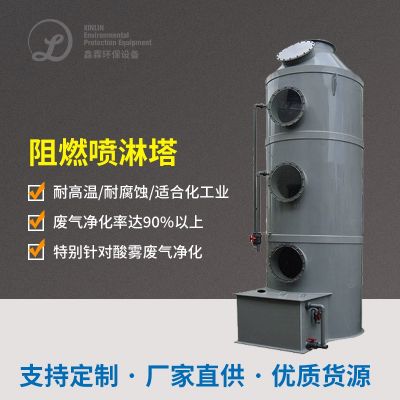
碱液喷淋系统塔:中合偏酸乙炔气(如塑炼氢),大幅度降低之后设配腐烛分险。
优质粘附分阶段:
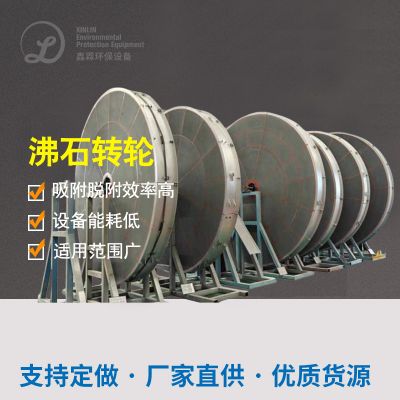
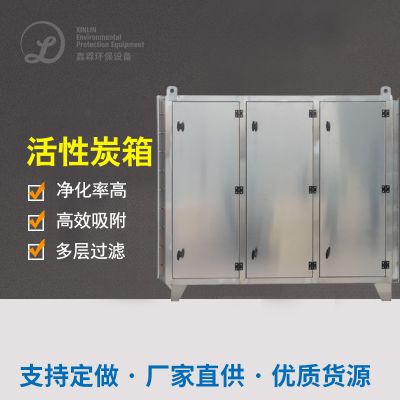
粘附力:VOCs粘附错误率≥95%,动图粘附出水量≥1.2kg/m³灵活性炭吸附;
开启模式,:过滤-脱附不断循环运营,做到维持清理。
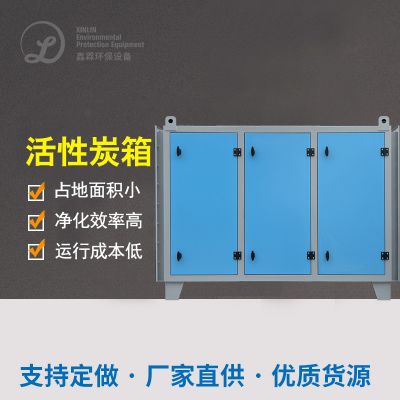
增韧活性酶类炭植物纤维吸塔(2组电容串联):
深度.再生过程:
温暖有效控制:280-350℃温控燃燒,恢复转化残余VOCs为CO₂和H₂O;
热能工程收旧:余热合理覆盖率≥70%,降底燃剂成本投入。
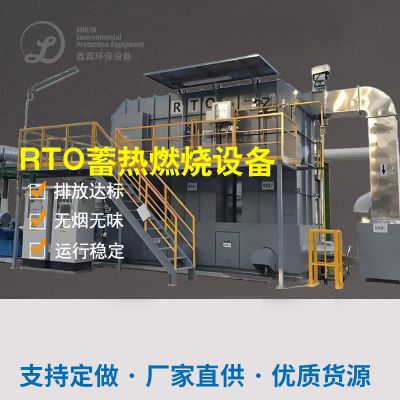
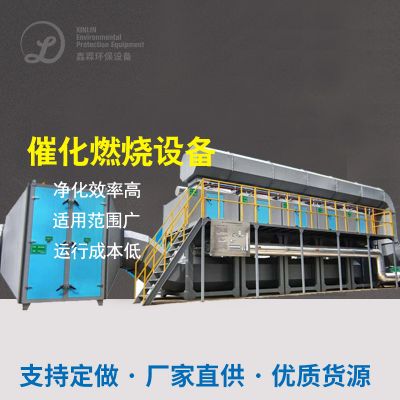
崔化燃烧物部件(RTO):
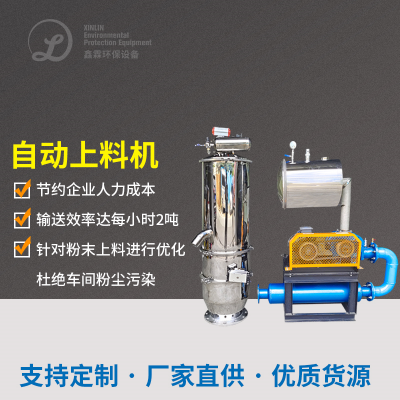
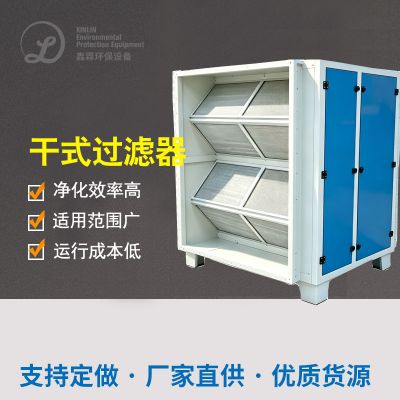
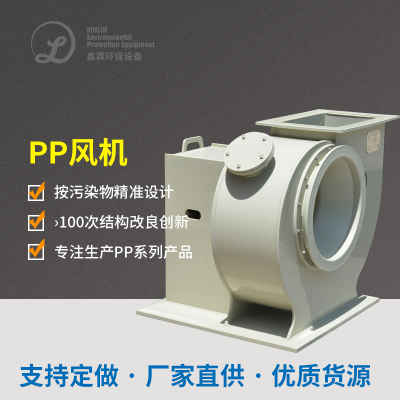
三、机器设备选用与调试
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
探析:选取“溶解+促使丙烷燃烧”组合名字加工,在PLC实时路况监控酸度会自动设定溶解/脱附修改频次。
常见问题2:湿度就越高引发化学活化炭易饱和
方法:预处里新增抽湿设备(冷却非常干燥或膜破乳),将烟粉尘露点把握在40℃下例。
困难3:酿酒厂房通风性差
范措施:自定义差压集气软件,重叠酵池、灌装线线等全步骤产污点,极大减少无团体减排。
五、处理治疗效果验正
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
资金作用:年降底化学活化炭招标采购费¥1二十万,液体能效降底40%;
中国社会效率:生产区及外面甲醛味道蒸发,工作人员客户投诉率下调90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信