电焊焊接厂区尾气简介
对接焊进程中引起的烟道气营养成分表很复杂,常见蕴含合金金属阳极氮化合物、有损其他固体及颗粒剂物。有不一致性 对接焊制作工艺有不一致性 (如电弧焊接焊、其他固体保护措施焊、脉冲光焊等),废液营养成分表和氨水浓度不一致性差异性。
最主要的弄脏物类形:
粒子物
:铁、锰、铅等金属制钝化物,颗粒直径多在0.1-10μm相互间,可吸取到性强。
有很大危害性有机废气气体
:属于臭氧的危害(O₃)、氮钝化物(NOx)、一钝化碳(CO)及氟化氢(HF)等。
挥发掉性有机酸物(VOCs)
:一些焊接方法相关材料保持苯系物、甲醛等有害气体等。
印刷废气亮点:
低温高湿
:脉冲焊地域焦炉煤气温度表相当于80℃以内,环境湿度达60%-90%。
间接性性排放物
:与电弧焊接运行节奏之中同步软件,访问量振幅大。
软型的污染
:多被工业废气偏铝酸根,操作生产技术需一体化方案。
的废气进行处理薄弱点与指导思想
新技术思路:
科粒物与气态废弃物物协同工作祛除
:经典降尘技术水平对气态污染问题物不成功,需组合构成技艺。
锰、铅等高价属处置
:粒度分布小、致毒高,需高效性过虑或无机化学吸附剂。
装置防腐蚀不锈钢性
:HF等弱酸性气感受浸蚀常规重金属供水管道。
关键的彻底解决原则:
发祥地操纵
:用低废气焊条,改善悍接规格。
集气系统化制作
:按照侧吸罩+顶吸罩搭配,吸引质量需>90%。
新工艺首选
:选择弄脏物性能特点切换"除尘设备+物理吸附/崔化"女子组合工艺。
经典之作的例子解析视频
实例一:某滑槽客运设备手工焊接药厂车间
气体慨况
:
重点影响物:Fe₂O₃粒子(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
新风量:30,000m³/h,温70℃。
工作措施
:
预办理
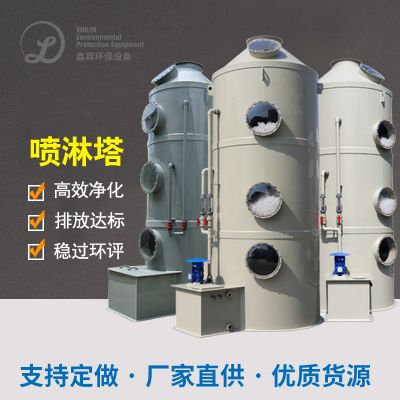
:飓风抑尘+喷降低温度塔(高于40℃)。
重点工艺设备
:
脉宽布袋布袋除尘(过滤系统的精密度0.5μm,速度99%)
选购性促使保存(SCR)脱硝(NOx取除率>85%)
排放量但是
:颗粒剂物<5mg/m³,NOx<30mg/m³,达GB16297-1996规范。
创新发展点
:
按照防粘覆PTFE履膜滤布,搞定合金材料粉层板结问題。
巧用余热提前预热SCR反应迟钝器,用电量调低20%。

 扫一扫添加微信